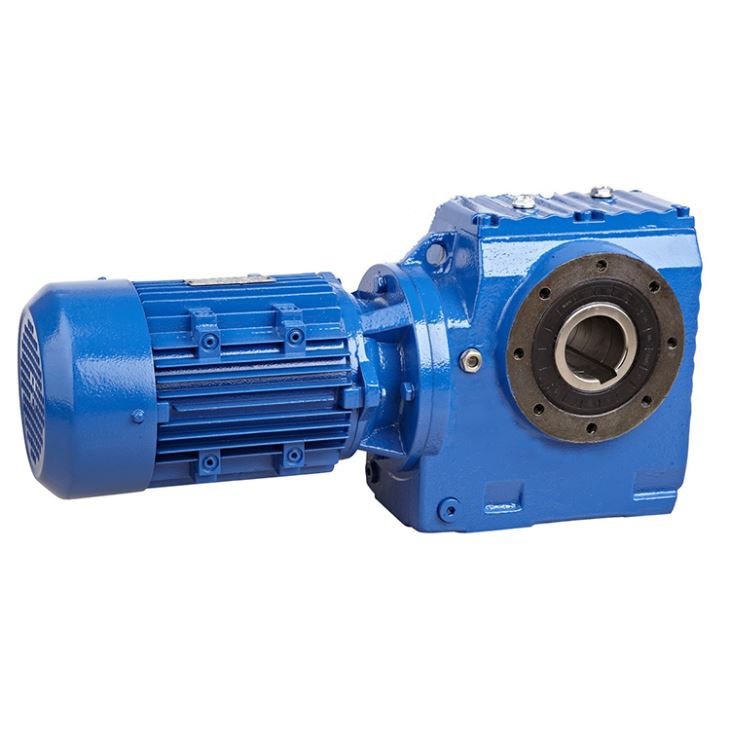
Anlageningenieure stehen im modernen Industriedesign vor einem ständigen Kampf. Sie müssen den Materialdurchsatz maximieren, um anspruchsvolle Produktionsziele zu erreichen. Gleichzeitig müssen sie den physischen Platzbedarf ihrer Förderanlagen strikt begrenzen. Dadurch entsteht ein hochkomplexer technischer Konflikt. Standard-Inline-Antriebe führen oft zu erheblichen räumlichen Engpässen in Lagerhallen. Diese sperrigen Einheiten ragen direkt in Fußgängergänge hinein. Sie stören enge Materialtransportanordnungen und verbrauchen unglaublich wertvolle Stellfläche.
A Der Schneckengetriebemotor bietet eine hochentwickelte, zuverlässige Lösung. Es löst genau diese Herausforderungen für platzbeschränkte und kostensensible Förderanwendungen. Das senkrechte Design verändert grundlegend die Art und Weise, wie wir Maschinenlayouts konstruieren. Wir werden die betrieblichen, räumlichen und finanziellen Kompromisse bei der Wahl dieses Antriebstyps gegenüber alternativen Konfigurationen objektiv bewerten. Sie erfahren, wie Sie Ihre Grundrisse optimieren, die Beschaffungskosten im Vorfeld reduzieren und sicher die richtige Ausrüstung für die Anforderungen Ihrer Einrichtung festlegen können.
Wichtige Erkenntnisse
Räumliche Optimierung: Durch die rechtwinklige Wellenausrichtung können die Motoren parallel zum Förderbandrahmen angeordnet werden, wodurch der Gangvorsprung drastisch reduziert wird.
Kosteneffizienz: Schneckenantriebe bieten höhere Untersetzungsverhältnisse in weniger Stufen und senken so die Vorabbeschaffungskosten im Vergleich zu mehrstufigen Schraubenalternativen.
Inhärente Lasthaltung: Selbsthemmungsfunktionen mit hohem Übersetzungsverhältnis machen sekundäre mechanische Bremssysteme bei Schrägförderern häufig überflüssig.
Spezifikationsrealitäten: Für die richtige Dimensionierung müssen thermische Schwellenwerte bewertet und die Effizienzkompromisse berücksichtigt werden, die mit der Mechanik von Gleitreibungsgetrieben einhergehen.
Der Business Case für den Winkelgetriebemotor im Materialtransport
Sperrige Inline-Antriebe verbergen viele Betriebskosten innerhalb einer Anlage. Sie erfordern künstlich verbreiterte Gänge, allein um den Wartungszugang zu ermöglichen. Außerdem stellen sie auf dem Boden erhebliche Gefahren für die physische Sicherheit dar. Gabelstapler und Arbeiter stoßen leicht gegen hervorstehende Motoren, wodurch die Gefahr von Geräteschäden besteht. Die Integration mehrstufiger Förderbänder wird durch herkömmliche Inline-Aufbauten stark beeinträchtigt. Sie können Sortierlinien nicht eng aneinander stapeln, wenn lange Motoren den erforderlichen vertikalen Abstand blockieren. Jeder verschwendete Kubikzentimeter verringert letztendlich die Gesamteffizienz des Lagers.
Eine Änderung der Kraftübertragungsebene verändert alles. A Der Winkelgetriebemotor dreht die Abtriebsachse um genau 90 Grad. Diese grundlegende mechanische Verschiebung verändert die physische Hülle der Antriebseinheit vollständig. Die Maschinen ragen nicht mehr in Verkehrszonen hinein. Es passt sich perfekt der Bandstruktur an. Sie gewinnen sofort kritischen Platz im Gang zurück, ohne die mechanische Leistung zu beeinträchtigen.
Wir müssen definieren, was eine Modernisierung des Förderbandantriebs wirklich erfolgreich macht. Ingenieure können nicht einfach kleinere Motoren kaufen und auf das Beste hoffen. Sie müssen hochspezifische betriebliche Kennzahlen erfüllen, um den Erfolg sicherzustellen.
Drehmomenterhaltung: Der neu spezifizierte Antrieb muss den vorherigen Lastanforderungen entsprechen oder diese sicher übertreffen.
Geometrische Hülle: Die gesamte Einheit muss vollständig in stark eingeschränkte Maschinenschutzvorrichtungen passen.
Einhaltung des Budgets: Der Übergang darf klar definierte Investitionsausgabengrenzen der Abteilung nicht überschreiten.
Um diese strengen Kriterien zu erfüllen, ist eine sorgfältige Auswahl der Ausrüstung erforderlich. Es erfordert ein empfindliches Gleichgewicht zwischen Formfaktor und mechanischer Leistung. Diese wichtige Balance erreichen Sie direkt durch gezielte rechtwinklige Getriebekonstruktionen.
Wie ein kompakter Schneckenreduzierer den Platzbedarf des Förderers minimiert
Die parallele Montagearchitektur bietet Designern eine unglaubliche Layoutflexibilität. Durch die senkrechte Wellenanordnung verändert sich das Installationsprofil völlig. Sie können den schweren Motorkörper parallel zum Förderbandchassis positionieren. Mithilfe einer Hohlwellenkonfiguration können Sie es sogar vollständig unter dem sich bewegenden Bandrahmen verstauen. Dieses spezielle Design verhindert, dass gefährliche Motoren aktive Fußgängerwege blockieren.
A Kompakte Schneckengetriebe eliminieren häufig sekundäre Getriebekomponenten vollständig. Hohe einstufige Untersetzungsverhältnisse erreichen problemlos bis zu 100:1. Sie müssen keine sperrigen externen Riemenscheiben installieren, um die Geschwindigkeit zu reduzieren. Auf komplexe Keilriemensysteme können Sie verzichten. Sie können unordentliche externe Ketten entfernen. Weniger externe Teile bedeuten insgesamt eine viel kleinere Betriebsfläche.
Berücksichtigen Sie bei Ihrer nächsten Installationsphase diese besonderen architektonischen Vorteile:
Stromlinienförmige Seitenprofile ermöglichen eine engere parallele Positionierung benachbarter Förderlinien.
Durch den Wegfall der Außengurte wird das erforderliche Volumen für die Schutzabsicherung drastisch reduziert.
Die Montage unter dem Riemen schützt das Motorgehäuse effektiv vor herabfallenden Fremdkörpern.
Die Realität der Umsetzung erfordert eine sorgfältige Umgebungsplanung durch Ihr Team. Mit dieser Geometrie sparen Sie enorm viel Platz. Ingenieure müssen jedoch für eine ausreichende Belüftung rund um das Getriebe sorgen. Das kompakte Gehäuse konzentriert die Wärmeableitung auf einen sehr kleinen Bereich. Wenn der Antrieb vollständig hinter massiven Stahlplatten eingeschlossen wird, führt dies zu einer schnellen Überhitzung. Sie müssen ständig für einen offenen Luftstrom um die externen Kühlrippen sorgen. Die Raumoptimierung sollte niemals die Wärmeregulierung gefährden. Durch den richtigen Abstand wird ein vorzeitiger mechanischer Ausfall aktiv verhindert.
Funktionen des selbsthemmenden Getriebemotors: Sicherheit und Geschwindigkeitsregulierung
Die Kernphysik der Selbsthemmung bietet einzigartige mechanische Vorteile. Zwischen der Schneckenwelle aus gehärtetem Stahl und dem Bronzerad besteht ein steiler Reibungswinkel. Dieser steile Winkel erzeugt während des Betriebs einen erheblichen Widerstand beim Zurückfahren. Die Kraft fließt problemlos vom rotierenden Motor zur schweren Last. Allerdings hat die externe Last Schwierigkeiten, die Energie zurück in den Motor zu leiten. Diese einseitige Kraftübertragung erzeugt natürliche, inhärente Bremskräfte.
Diese inhärenten Lasthalteeigenschaften führen zu erheblichen Einsparungen bei den Hardwarekosten. Leichte Schrägförderer profitieren stark von diesem Phänomen. Auch bei schnellen Stop-and-Go-Zyklen bieten Taktbänder unmittelbare Vorteile. Der statische Getriebewiderstand macht teure externe elektromechanische Bremsen oft überflüssig. Sie sparen direkt Geld bei der externen Bremshardware. Sie vereinfachen auch die Schaltkreise Ihrer Schalttafel erheblich.
A Der selbsthemmende Getriebemotor ist ein leistungsstarkes Werkzeug zur Kostenreduzierung. Wir müssen jedoch einen fachmännischen Vorbehalt hinsichtlich der Sicherheit aussprechen. Die Selbsthemmung hängt im Laufe der Zeit stark von Systemvibrationen und Getriebeverschleiß ab. Sie sollten es niemals als absolut ausfallsicheren Ersatz betrachten. Sicherheitskritische Haltebremsen bleiben für schwere Steigungsanwendungen weiterhin zwingend vorgeschrieben. Personenaufzüge erfordern zur Vermeidung von Katastrophen unbedingt eigene, unabhängige mechanische Bremsen.
Wir können in diesen Einheiten eine hervorragende Dynamik der Geschwindigkeitsregelung beobachten. Mit einem typischen Aufbau werden problemlos Leistungen bei niedriger Drehzahl und hohem Drehmoment erzielt. Damit eignen sich die Antriebe ideal für präzise Sortierlinien in Logistikzentren. Auch Verpackungsförderer sind auf diese reibungslose Funktion bei niedriger Geschwindigkeit angewiesen. Sie müssen extrem empfindliche Produkte sicher und ohne plötzliche Stöße handhaben.
Gängige Bremsszenarien und geeignete Antriebsarten
Anwendungstyp
Ladezustand
Passende Bremslösung
Leichter Taktförderer
Horizontal, geringe Trägheit
Inhärente statische Selbsthemmung
Sortierer für steile Steigungen
Hohe Schwerkraftbelastung, Vibration
Motorbremse + Selbsthemmung
Menschliche Sicherheit über Kopf
Kritisches Sturzrisiko
Unabhängige ausfallsichere mechanische Bremse
Kostenanalyse: Schneckengetriebemotor vs. Schrägstirnradantriebe
Vorabinvestitionen bestimmen maßgeblich viele technische Beschaffungsentscheidungen. Schneckenantriebe sind im Allgemeinen kostengünstiger in der Herstellung als gleichwertige Kegelradantriebe. Sie enthalten insgesamt weit weniger bewegliche mechanische Teile. Mit nur einer einzigen Getriebestufe erreichen sie enorme Untersetzungsverhältnisse. Eine mehrstufige Stirnradeinheit erfordert mehrere Innenradsätze, um identische niedrige Drehzahlen zu erreichen. Mehr bearbeitete Zahnräder erhöhen die Herstellungskosten erheblich. A Der Schneckengetriebemotor umgeht diesen Montageaufwand vollständig.
Wir müssen uns mit der durch Gleitreibung verursachten langfristigen betrieblichen Effizienzsteuer befassen. Schrägverzahnungen nutzen eine hocheffiziente Rollreibungsmechanik. Sie bleiben außergewöhnlich effizient und liegen routinemäßig bei über 95 Prozent Übertragungsraten. Im Gegensatz dazu sind Schneckengetriebe stark auf Gleitreibung angewiesen. Insbesondere bei höheren Untersetzungsverhältnissen verlieren sie messbar an Effizienz. Eine Einheit mit hohem Übersetzungsverhältnis wandelt mehr zugeführte elektrische Energie in Umgebungswärme um. Diese Wärme stellt verlorene, nicht rückgewinnbare elektrische Energie dar.
Sie müssen diese langfristigen Betriebskosten sorgfältig abwägen. Ignorieren Sie nicht die monatlichen Energierechnungen Ihrer Anlage. Wir bieten Ihrem Engineering-Team einen unkomplizierten Entscheidungsrahmen.
Bei intermittierenden Betriebszyklen sind Schneckenantriebe hinsichtlich der Kapitalrendite deutlich vorteilhafter. Sie dominieren absolut Förderanwendungen mit geringer Leistung. Sie passen perfekt zu extrem knappen Einrichtungsbudgets. Der inhärente Energieverlust spielt kaum eine Rolle, wenn der Motor nur gelegentlich läuft.
Spiralförmige Einheiten überzeugen im Dauerbetrieb mit hoher Beanspruchung. Sie eignen sich am besten für 24/7-Sortieranlagen. Die laufenden Stromkosten überwiegen letztendlich die anfänglichen Beschaffungseinsparungen. Sie müssen Ihre Technologie sorgfältig auf der Grundlage tatsächlicher, gemessener täglicher Laufzeiten auswählen.
Effizienz- und Kostenvergleichstabelle
Bewertungsfunktion
Schneckenantriebslösung
Schrägkegelantriebslösung
Erstbeschaffungskosten
Niedrig bis mittel
Hoch
Energieeffizienzbewertung
50 % – 85 % (verhältnisabhängig)
95 %+ (sehr konsistent)
Erforderlicher Installationsraum
Extrem kompaktes Profil
Mittlerer bis großer Umschlag
Idealer Arbeitszyklus
Intermittierend/leichte Beanspruchung
Kontinuierlicher 24/7-Betrieb
Wesentliche Bewertungskriterien für die Spezifikation eines Förderschneckenantriebs
Die proaktive Berechnung tatsächlicher Servicefaktoren verhindert katastrophale Ausfälle im Feld. Sie können die Gerätedimensionierung nicht ausschließlich auf der Grundlage gleichmäßiger, gleichmäßig laufender Lasten vornehmen. Sie müssen Ihre Grundliniendimensionierung basierend auf den Start- und Stoppfrequenzen stark anpassen. Plötzliche Stoßbelastungen erfordern deutlich höhere Sicherheitsmargen. Die Betriebsumgebungstemperaturen wirken sich stark auf die Gesamtleistung aus. In heißen Anlagenumgebungen ist zur Vermeidung von Ausfällen unbedingt eine Reduzierung der maximal zulässigen Last erforderlich.
Betonen Sie den entscheidenden Unterschied zwischen thermischen und mechanischen Nennwerten. Die spezifische Wärmekapazität von a Der Förderschneckenantrieb ist oft der ultimative limitierende Faktor. Das Getriebegehäuse überhitzt, lange bevor die Innenverzahnung tatsächlich kaputt geht. Die Auswahl geeigneter synthetischer Schmierstoffe ist absolut nicht verhandelbar. Hochwertige synthetische Öle vertragen hohe Innentemperaturen wesentlich besser als Mineralöle. Sie reduzieren wirksam schädliche Gleitreibung.
Informieren Sie Ihre Beschaffungs- und Wartungsteams über die obligatorische Einlaufzeit. Bronzeräder erfordern unbedingt eine ausgeprägte Einlaufphase. Sie müssen sich mikroskopisch an die härtere Stahlwelle anpassen, um maximale Effizienz zu erreichen. Das Getriebe wird in den ersten Betriebswochen merklich heißer. Informieren Sie Ihr Wartungspersonal frühzeitig, um vorzeitige Panik wegen anfänglicher Temperaturspitzen zu vermeiden.
Befolgen Sie bei der Beschaffung eine strenge Lieferantenauswahllogik. Suchen Sie nach spezifischen, wertschöpfenden Lieferantenfunktionen.
Fordern Sie modulare Flanschoptionen für eine flexible zukünftige Motormontage.
Stellen Sie sicher, dass wichtige Ersatzkomponenten vor Ort leicht verfügbar bleiben.
Fordern Sie vor dem Kauf vollständig transparente, veröffentlichte Wärmedatenblätter an.
Suchen Sie nach werkseitig eingefüllten Optionen für synthetische Schmierstoffe, um die Rüstzeit zu verkürzen.
Ein äußerst zuverlässiger Lieferant verhindert aktiv längere Ausfallzeiten der Anlage. Kaufen Sie Industrieanlagen nicht allein aufgrund des niedrigsten Preises.
Abschluss
Schneckenantriebe lösen auf einzigartige Weise sehr spezifische räumliche Einschränkungen auf brillante Weise. Sie halten die anfänglichen Budgetkosten niedrig und sorgen gleichzeitig für eine hervorragende Drehmomentabgabe. Sie bieten einen immensen strategischen Wert in der modernen automatisierten Fördertechnik. Ihre schlanke, senkrechte Anordnung spart tatsächlich wichtigen Lagerraum.
Die beste technische Entscheidung gleicht immer konkurrierende Anlagenfaktoren aus. Sie müssen das kompakte physische Profil sorgfältig gegen Ihren tatsächlichen Arbeitszyklus abwägen. Sie müssen die niedrigeren anfänglichen Hardwarekosten genau mit dem langfristigen betrieblichen Energiebedarf vergleichen. Ein Blindkauf führt oft direkt zur Überhitzung des Systems oder zur Verschwendung von Strom.
Prüfen Sie noch heute Ihre aktuellen Fördersystem-Layouts. Achten Sie auf ausgeprägten Totraum, der durch sperrige, hervorstehende Reihenmotoren verursacht wird. Fordern Sie bei Ihrem Antriebshändler einen detaillierten Vergleich der Abmessungen an. Möglicherweise entdecken Sie unmittelbar Möglichkeiten, den Grundriss Ihrer stark frequentierten Einrichtung sicher und effizient zu optimieren.
FAQ
F: Warum sind Schneckengetriebemotoren weniger effizient als Stirnradgetriebemotoren?
A: Der Hauptunterschied liegt vollständig in der inneren Reibungsmechanik. Eine Schneckenwelle ist zur Kraftübertragung auf starke Gleitreibung an einem Bronzerad angewiesen. Diese ständige Gleitbewegung erzeugt erhebliche Wärme, was zu Energieverlusten führt. Schrägverzahnungen nutzen hocheffiziente Rollreibung. Rollkontakte übertragen mechanische Energie viel effizienter und sorgen so für konstant höhere Gesamtleistungsübertragungsraten.
F: Kann ein selbsthemmender Schneckengetriebemotor eine mechanische Bremse vollständig ersetzen?
A: Nein. Sie können sich nicht sicher auf die Haftreibung als dauerhafte Ausfallsicherung verlassen. Systemvibrationen, interner Getriebeverschleiß im Laufe der Zeit und Effizienzverbesserungen durch synthetische Öle können dazu führen, dass ein statisches Getriebe unerwartet zurückfährt. Sicherheitskritische Aufbauten und steile Steigungen erfordern immer spezielle externe mechanische Bremsen, um gefährliche Lastabwürfe zu verhindern.
F: Wie hoch ist die Standardlebensdauer eines Schneckengetriebemotors an einem Förderband?
A: Die Lebensdauer hängt stark von Ihrer Anwendung ab. Dies hängt vollständig vom Arbeitszyklus des Systems, der strikten Einhaltung der thermischen Grenzwerte und den richtigen Schmierplänen ab. Eine gut gewartete Industrieanlage läuft typischerweise zwischen 10.000 und 25.000 Betriebsstunden zuverlässig. Das Vernachlässigen von Ölwechseln oder das Ignorieren thermischer Grenzwerte verkürzt diesen Zeitrahmen drastisch.
F: Sind rechtwinklige Schneckenantriebe für Frequenzumrichter (VFDs) geeignet?
A: Ja, sie lassen sich sehr gut mit VFD-Bedienfeldern integrieren. Bei dauerhaft niedrigen Geschwindigkeiten ist jedoch äußerste Vorsicht geboten. Ein Standard-Motorkühlgebläse wird bei langsamer Drehung äußerst wirkungslos. Schneckengetriebe erzeugen aufgrund der Gleitreibung naturgemäß zusätzliche Wärme. Längerer Betrieb bei niedriger Drehzahl ohne unabhängige externe Kühlung kann schnell zu schwerwiegenden Überhitzungsproblemen führen.