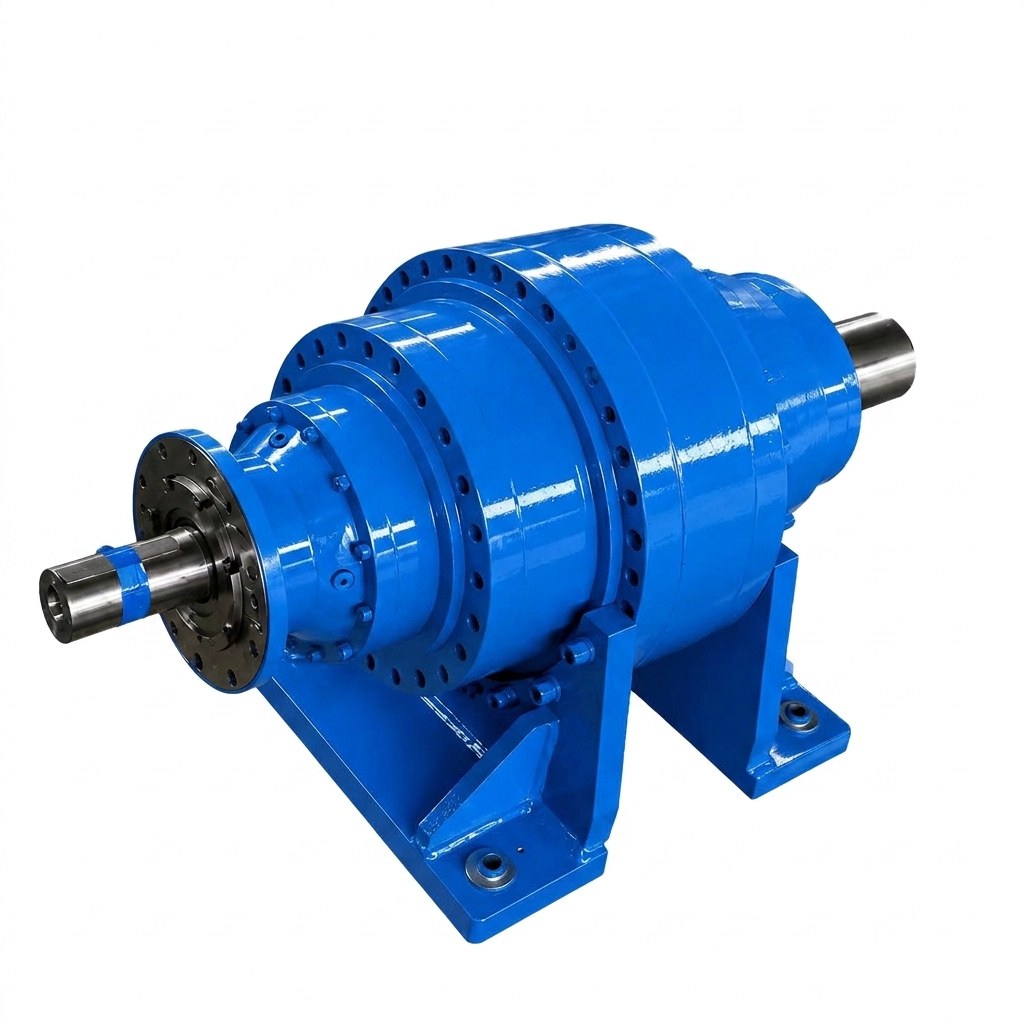
継続的な処理環境では、ダウンタイムゼロが絶対的な必要性を維持します。季節限定の砂糖収穫キャンペーンでは、24 時間 365 日の絶え間ない作業が要求されます。連続的な化学バッチ処理では、製品の一貫性を維持するために揺るぎない機械的信頼性が必要です。撹拌機、晶析装置、ディフューザーでの予期せぬドライブの故障は、急速に壊滅的な材料の損傷につながります。この突然のダウンタイムにより生産ラインが停止し、非常にデリケートな原材料が破壊されてしまいます。このような機械的災害を防ぐために、プラントには非常に堅牢なドライブ ソリューションが必要です。
アン 産業用遊星ギアボックスが決定的な答えを提供します。 同軸設計で構成された継続的な高トルク動作を維持するために必要な負荷分散と機械密度を実現します。標準的な平行シャフトドライブでは困難な、スペースに制約のある過酷な環境にも簡単に耐えられます。この記事では、同軸構成が継続的な高負荷下で優れている理由を説明します。その驚異的なトルク密度の背後にある機械物理学を探っていきます。また、サービスファクターを評価し、熱制限を管理し、プラントインフラストラクチャに最も信頼できるユニットを指定する方法も学びます。
重要なポイント
負荷分散: 同軸遊星設計により、複数の遊星歯車全体でトルクが共有され、継続的な重負荷による局所的な歯の応力が防止されます。
設置面積効率: インライン (同軸) シャフト配置により、大規模な平行シャフト設置面積を必要とせずに、コンパクトで高トルクの出力が可能になります。
アプリケーションの特殊性: 適切なユニットを選択するには、熱容量、高度なシーリング (化学薬品への曝露に対する)、および厳格なサービスファクターの計算を優先する必要があります。
実装の焦点: 頑丈なベース取り付けと積極的な潤滑管理は、頑丈なユニットの理論上の寿命を実現するために重要です。
運用ベースライン: 製糖工場と化学工場が標準ドライブを重視する理由
産業用加工工場は、送電装置を絶対的な限界点まで押し上げます。高密度のメディアは本質的に動きに抵抗します。結晶化している砂糖マスケットや高粘度の化学ポリマーなどの材料には、大きな始動トルクが必要です。標準的なドライブは、このような厚い物質の中で回転を開始するのに非常に苦労します。混合プロセスが続くと、装置は予測できない激しい衝撃荷重に耐えます。ブレードは材料の密集したポケットに当たります。このような機械抵抗の突然のスパイクにより、標準的な歯車の歯が簡単に粉砕されます。
継続的なデューティ サイクルはエンジニアリング全体の状況を変えます。 24 時間稼働すると内部の熱発生が増加し、ギアの摩耗が加速します。断続的な製造では、機械コンポーネントを冷却するのに十分な時間を確保できます。連続的な化学プロセスではそのような軽減は得られません。この装置は熱を閉じ込め、標準の潤滑剤を急速に劣化させ、金属部品を弱化させます。
さらに、周囲の環境は外部表面を積極的に攻撃します。空気中の腐食性化学物質は、標準的な鋳鉄ハウジングを劣化させます。腐食性化学物質の洗浄により、標準的なゴム製シールが損傷します。製糖工場では、研磨性の細かい砂糖の粉がシールされていないベアリングに浸透し、重要な内部コンポーネントにサンドペーパーのように作用します。
ベストプラクティス: 住宅材料や外装塗装を最終決定する前に、必ず施設内の特定の環境脅威をマッピングしてください。
プラントオペレータは、 砂糖工業製ギアボックス。 シンプルで交換可能なトルク倍増装置としてのこれは、精製プロセスの機械的な鼓動として機能します。同様に、 化学処理減速機は 最前線の信頼性資産として機能します。標準ドライブは、これらの複合的な動作圧力の下では必然的に故障します。専用の惑星ユニットは、まさにこれらの条件下で繁栄します。
高トルクシナリオにおける同軸遊星歯車ユニットの機構
この装置の中核的な強みは、その独自の遊星運動学にあります。このメカニズムは完全にインテリジェントな負荷分散に依存しています。中央の太陽歯車が複数の遊星歯車を同時に駆動します。これらの遊星歯車は、固定された外輪歯車内で回転します。この形状により、回転力がいくつかの異なる接触点に分散されます。標準的なギアボックスでは、1 対のギア歯が全荷重に耐えることになります。惑星の設計はそのストレスを分割します。この優れた機械的配置により、高負荷時の単一点故障が直接防止されます。
インラインシャフト配置は、プラント設計者に驚くべき建築上の利点をもたらします。入力シャフトと出力シャフトはまったく同じ軸上にあります。これにより、通常はニュートン メートル/キログラム (Nm/kg) で測定されるトルク密度が最大化されます。驚くほどコンパクトな筐体から巨大なトルク出力を実現します。この設置面積の効率により、混雑した従来のプラント インフラストラクチャに簡単に設置できます。従来の平行シャフトの代替品は、多くの場合、過剰な床面積を必要とします。
歯車の歯のプロファイリングも生存に重要な役割を果たします。はすば遊星歯車は、直線平歯車に比べて大幅に優れた性能を発揮します。彼らの斜めの歯は、ぶつかり合うのではなく、徐々に噛み合います。この段階的な噛み合いにより、よりスムーズな動作と大幅な振動の低減が保証されます。これらは、ストレートスパーの代替品よりもはるかに優れて連続的な重い負荷を処理します。
よくある間違い: 初期調達の遅れを減らすためだけに、連続高トルク用途にストレート平歯車を指定する。結果として生じる振動により、下流のベアリングが破壊されることがよくあります。
の物理的な設計 同軸遊星歯車ユニットは、 プラントの連続稼働時間を直接サポートします。信頼性の高い製品に対する厳しい産業上の要求を完全に満たします。 高トルク遊星駆動装置.
以下の表は、これらの用途における歯車プロファイル間の主な機械的違いをまとめたものです。
特徴 |
ヘリカル遊星歯車装置 |
ストレートスパー遊星歯車装置 |
歯の噛み合わせ |
緩やかな転がり接触 |
突然の顔全体の接触 |
振動レベル |
非常に低い (連続動作に最適) |
中程度から高程度 |
負荷分散 |
傾斜面全体に優れています |
良いですが、集中しています |
ノイズ出力 |
静かな動作 |
高負荷時に顕著な鳴き声が発生する |
耐久性の高い遊星歯車装置の評価寸法
この機械を指定するには、公称トルク定格を大幅に超えることが必要です。実際の動作条件に対してユニットを総合的に評価する必要があります。
まず、確立された AGMA または ISO 規格を使用して、現実的なサービス係数 (Fs) を適用します。巨大な化学撹拌機には、定常状態のコンベア ベルトとはまったく異なるサービス係数が必要です。毎日の稼働時間はこの計算に大きく影響します。機械を継続的に稼働させるには、材料疲労を考慮して大幅に高いサービス乗数が必要です。
次に、熱容量と機械容量の重要なバランスを評価します。継続的に動作する高トルクドライブは、ほとんどの場合、最初に熱限界に達します。オイルの粘度が低下すると、熱疲労に続いてすぐに機械的故障が発生します。二次冷却オプションを考慮する必要があります。統合された冷却ファン、専用のオイル クーラー、またはウォーター ジャケットは、破壊的な内部温度の管理に役立ちます。
第三に、ベアリングの定格荷重を慎重に評価します。出力シャフトは、ラジアル方向と軸方向の厳しい力にさらされます。これらは多くの場合、化学タンクの奥深くまで延びる、重くてオーバーハングしたミキサー シャフトをサポートします。追加の外部ピロー ブロック ベアリングを必要とせずに、ギアボックス ベアリングの定格荷重がこれらのオーバーハング力に快適に対応できるようにします。
最後に、密閉と侵入保護に取り組みます。化学物質が侵入すると、内部ギアが急速に破壊されます。化学的劣化を防ぐために、高度な FKM または Viton エラストマー シールを指定する必要があります。粉塵の多い環境では、タコナイトシールまたは多段ラビリンスシステムを検討してください。油による汚染は何としてでも防止しなければなりません。
を評価するには 頑丈な遊星ギアボックスを 正しく使用するには、次の構造化された手順に従ってください。
可能な限り厚いメディアの状態に必要な正確な始動トルクを計算します。
24 時間の連続使用サイクルに基づいて、必要な AGMA サービス係数を決定します。
最大周囲温度を特定して、必要な熱放散率を計算します。
地域の大気中に存在する正確な化学物質に基づいてシールの材質を指定します。
導入の現実と展開のリスク
たとえ最高のエンジニアリングであっても、実装が不十分であれば失敗します。物理的な設置段階では、いくつかの深刻な展開リスクが生じます。取り付け構成には綿密な精査が必要です。ベースマウントの設置には、完全に剛性の高いスチール構造が必要です。弱い基礎は時間の経過とともにたるんだり、反ったりします。この微小な動きが軸ずれの原因となります。アライメントのずれにより、非常に破壊的なラジアル応力がギアボックスのベアリングに直接伝わり、ベアリングの寿命が大幅に短くなります。フランジ取り付けは撹拌機の実行可能な代替手段となりますが、モーター、ギアボックス、および被駆動機器間の完全な面の位置合わせが必要です。
潤滑プロトコルは、ユニットの長期生存を左右します。極限環境は潤滑剤を容赦なく罰します。不適切なオイルの選択は、ギアの急速な摩耗や致命的な故障につながります。高級合成潤滑剤を指定することを強くお勧めします。従来の鉱物油と比較して、非常に優れた熱安定性を備えています。連続使用温度が上昇しても保護粘度膜を維持します。さらに、自動オイル監視センサーの設置を検討してください。これらのセンサーは微細な金属粒子の蓄積を検出し、ギアの劣化を早期に警告します。
プロアクティブな状態監視は、計画外のダウンタイムに対する最善の防御として機能します。初期試運転時に厳密なベースライン振動マップを確立することをお勧めします。通常の負荷下での機器の正確な振動サインを記録します。永久振動センサーを使用して、ベアリングとギアのメッシュの状態を継続的に追跡します。リアルタイム データを試運転ベースラインと比較することで、メンテナンス チームは、致命的な障害が発生する数か月前に内部摩耗を特定できます。
よくある間違い: 工場出荷時の初期調整を永続的な状態として扱う。動作時間中の熱膨張により、ベースに取り付けられたユニットが大きく移動する可能性があります。ホットアライメントを定期的にチェックする必要があります。
候補者リストのロジック: 適切なベンダーとユニットの指定
最適なドライブを選択するには、メーカーによる厳密な審査が必要です。潜在的なベンダーに対して、透明性のあるエンジニアリング検証を要求する必要があります。単純なパンフレットの仕様は受け入れません。お客様の特定の用途に合わせた包括的なねじり振動解析レポートを作成します。プロセスの早い段階で完全な 3D CAD モデルをリクエストしてください。エンジニアリング チームは、既存のプラント レイアウト内で正確な物理的統合チェックと衝突テストを実行するためにこれらのモデルを必要とします。
優れたハードウェアは、必要なソリューションの半分にすぎません。ローカライズされた即応性の高いベンダー サポートが切実に必要です。アフターマーケット機能を厳密に調査してください。注文書を発行する前に、スペアパーツの入手可能性を書面で保証してください。砂糖生産の季節的ピークの直前に突然ベアリングが故障すると、悲惨な結果になります。海外への発送を何週間も待つことはまったく受け入れられません。ベンダーは、重要なシール、ベアリング、ギア セットの国内在庫を維持する必要があります。
明確で高度な技術的なチェックリストを調達チームに提供します。曖昧さがゼロであることを保証するために、この包括的なプロファイルをベンダーのアプリケーション エンジニアに渡します。
理論上の最大始動トルクや予想される衝撃荷重など、詳細な負荷プロファイル。
24 時間 365 日の連続動作条件を重視した、正確なデューティ サイクル パラメータ。
周囲の温度、湿度、特定の空気中の化学物質をリストした包括的な環境データ。
正確な物理的取り付けエンベロープと構造的基礎の制限。
統合された振動センサーと熱センサーに推奨される通信プロトコル。
結論
同軸遊星設計は、要求の厳しい処理施設にとって、依然として主要な機械的選択肢です。巨大なトルクを複数のギアに分散する独自の能力により、標準的なドライブを破壊するような状況にも確実に耐えることができます。設置面積をコンパクトに保つことで、エンジニアはプラントのインフラストラクチャを再設計することなくトルク容量をアップグレードできます。
意思決定者は、パンフレットの公称仕様よりも、堅牢なサービス要素とプロアクティブな熱管理を優先する必要があります。ドライブ ユニットの信頼性は、熱を放出し、化学物質の侵入に抵抗する能力によって決まります。厳格な評価方法に従うことで、壊滅的な機械的故障を事実上排除しながら、施設の生産量を最大化することが保証されます。
実行可能な次のステップ:
現在設置されている平行軸ドライブに熱疲労や異常な振動の兆候がないか監査します。
化学製品または砂糖製品の最も極端な粘度測定基準を使用して、必要なサービス係数を再計算します。
ベンダーに詳細な 3D CAD モデルをリクエストして、同軸設置面積が従来の取り付け構造に適合することを確認してください。
すべての高トルク処理ドライブを合成潤滑剤に移行し、熱安定性を即座に向上させます。
よくある質問
Q: 同軸遊星ギアボックスと平行軸ギアボックスの違いは何ですか?
A: 同軸設計では、入力シャフトと出力シャフトがまったく同じ軸上に配置されます。これにより、非常にコンパクトな円筒形の設置面積が形成されます。遊星歯車を使用して負荷を分散し、優れたトルク対重量比を実現します。平行軸ユニットはオフセット入力軸と出力軸を使用します。標準的なギア メッシュに依存しているため、同じトルク出力でも物理的な設置面積がはるかに大きくなり、ハウジングが重くなります。
Q: 高粘度ケミカルミキサー用の産業用遊星ギアボックスのサイズはどのように決めますか?
A: まず、化学混合物の最も密度の高い状態を移動させるために必要な絶対最大始動トルクを計算する必要があります。次に、AGMA 規格に従って厳しい衝撃荷重サービス係数を適用します。連続混合では通常 2.0 を超えます。最後に、ユニットのオーバーハング耐荷重がたわむことなくミキサー シャフトの重量を安全に支えることができることを確認する必要があります。
Q: 連続耐久性の高い遊星ギアボックスにとって熱定格がそれほど重要なのはなぜですか?
A: 24 時間 365 日連続稼働すると、激しい摩擦が発生します。プラネタリーハウジングは非常にコンパクトであるため、この熱はユニット内に閉じ込められます。熱が放散できなくなると、潤滑油の粘度が低下します。その結果、物理的なギアが機械的限界点に達するずっと前に、ギアボックスが過熱してベアリングの故障に見舞われることがよくあります。二次冷却が頻繁に必要になります。