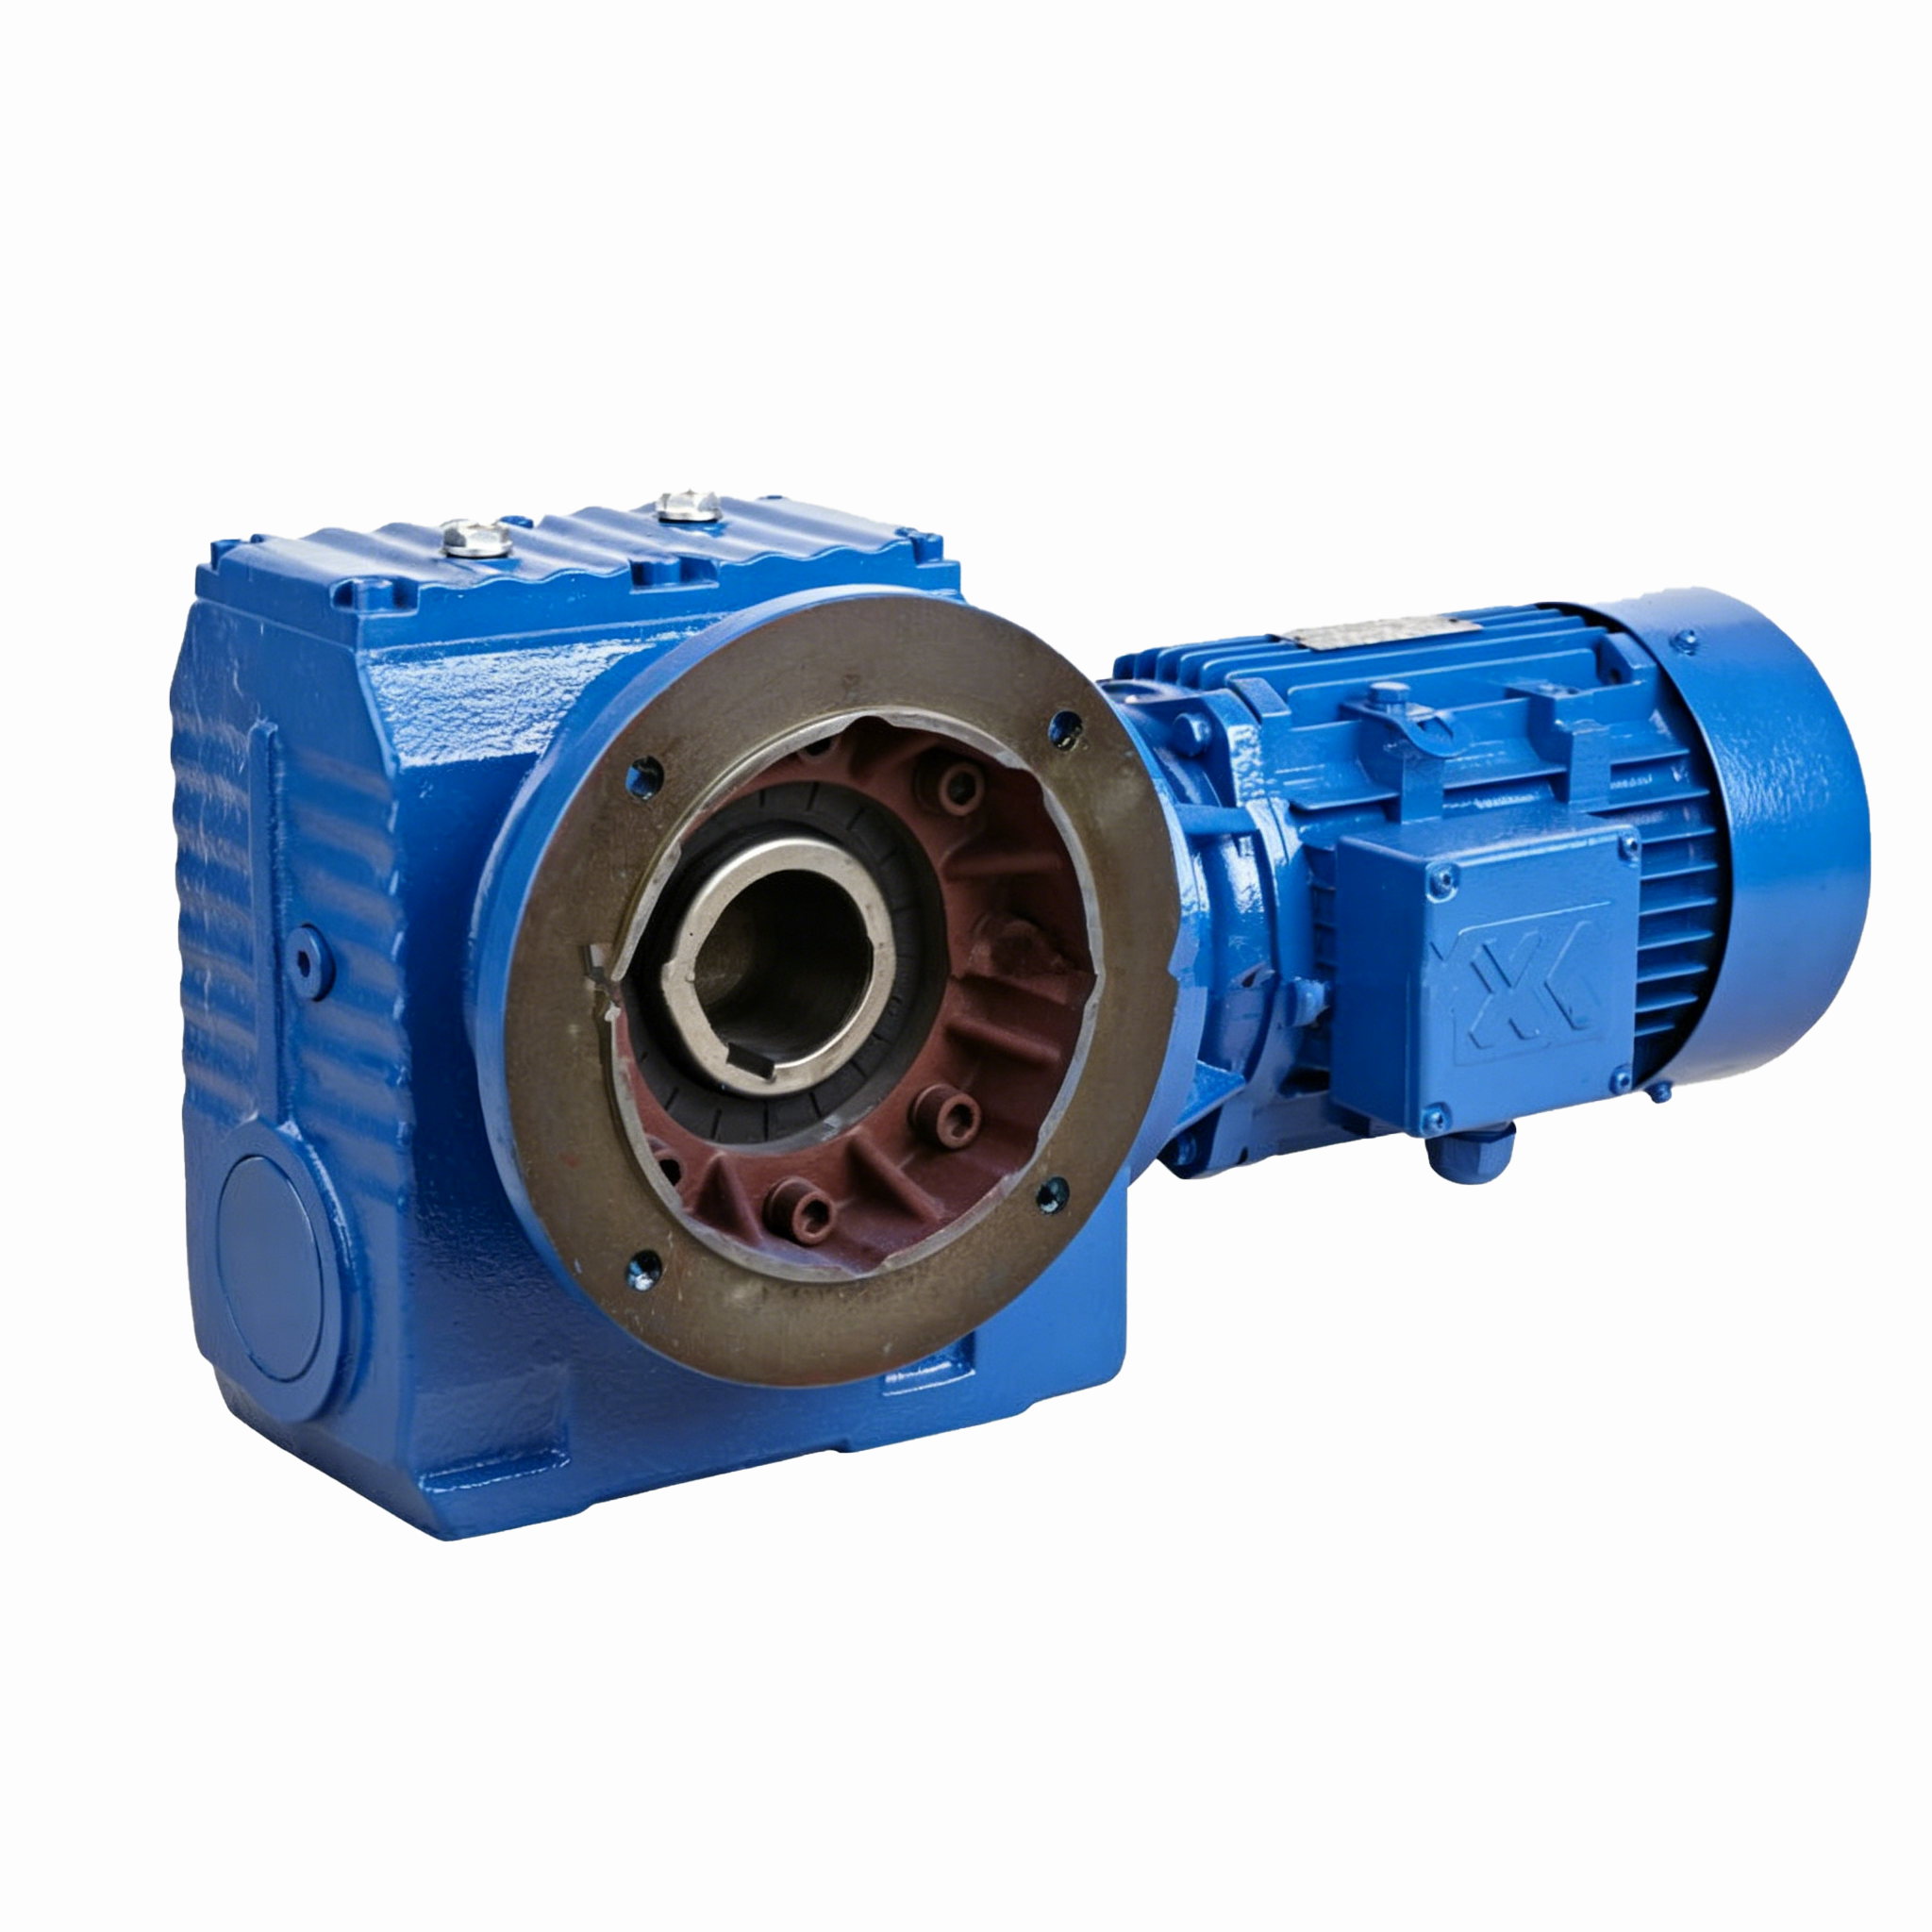
Inżynierowie, kierownicy obiektów i specjaliści ds. zaopatrzenia codziennie stają w obliczu nieustannej walki ze zużyciem sprzętu. Wybór niewłaściwego zespołu napędowego często prowadzi do nadmiernych przestojów. Powoduje to rygorystyczne problemy ze zgodnością z przepisami w zakresie hałasu i powoduje przedwczesne awarie mechaniczne. Kiedy linie produkcyjne zatrzymują się, wpływ rozciąga się na całą operację. Potrzebujesz bardzo niezawodnego rozwiązania, aby zapewnić płynne działanie systemów.
Wprowadź normę Silnik z przekładnią śrubową . Służy jako niekwestionowany punkt odniesienia w zastosowaniach wymagających wysokiego momentu obrotowego i pracy ciągłej w przemyśle ciężkim. Wiele roślin polega na nim, aby dzień po dniu radzić sobie z ogromnymi siłami. Artykuł ten wykracza poza podstawowe wyjaśnienia mechaniczne. Opracowujemy ten przewodnik jako szczegółowe ramy dla kupującego. Dowiesz się, jak ocenić, czy ta specjalistyczna technologia przekładni jest technicznie dopasowana do Twoich konkretnych wymagań operacyjnych. Poprowadzimy Cię przez mechanikę, kompromisy i krytyczne etapy specyfikacji.
Kluczowe dania na wynos
Stopniowe sprzęganie: Przekładnie śrubowe wykorzystują zęby ustawione pod kątem do stopniowego kontaktu, zapewniając płynniejsze, cichsze przenoszenie mocy i większe obciążenie niż przekładnie czołowe.
Kompromis (napór osiowy): Konstrukcja kątowa wytwarza siły osiowe (pchające), co wymaga specjalistycznych łożysk wzdłużnych i precyzyjnych strategii smarowania.
Podstawowe zastosowania: Idealny do środowisk charakteryzujących się dużą prędkością i wysokim momentem obrotowym, takich jak przekładnie samochodowe, przenośniki o dużej wytrzymałości i wytłaczarki.
Kryteria oceny: Wybór musi opierać się na wymaganiach dotyczących współczynnika usług, ograniczeniach przestrzennych i standardach zgodności z przepisami dotyczącymi hałasu.
Mechanika: jak faktycznie działa silnik z przekładnią walcową
Wiele tradycyjnych układów napędowych opiera się na przekładniach czołowych. Koła zębate czołowe mają proste zęby ustawione równolegle do wału przekładni. Te proste zęby zazębiają się jednocześnie. Ten nagły kontakt powoduje poważne obciążenie udarowe. Generuje intensywne wibracje i wytwarza wysoki poziom decybeli. Menedżerowie obiektów często mają trudności z utrzymaniem zgodności z przepisami dotyczącymi hałasu podczas obsługi dużych przekładni czołowych.
Rozwiązanie polega na modyfikacji geometrii przekładni. A Silnik z przekładnią walcową wprowadza krytyczną zmianę konstrukcyjną. Inżynierowie wycinają zęby przekładni pod określonym kątem do osi przekładni. Nazywamy to kątem helisy. Ta kątowa konstrukcja pozwala na stopniowe zaangażowanie zębów. Zamiast uderzać o siebie, zęby stopniowo wsuwają się w kontakt. Zazębienie rozpoczyna się na jednym końcu zęba. Płynnie przesuwa się po twarzy w miarę obracania się przekładni. To nakładanie się zapewnia, że wiele zębów w danym momencie dzieli obciążenie mechaniczne.
Konstrukcja ta radykalnie zmienia przepływ przenoszenia mocy. Wał silnika wytwarza energię kinetyczną z dużą prędkością. Przenosi tę siłę obrotową na zestaw przekładni śrubowej. Siatka przekładni sprawnie pochłania tę energię. Zwielokrotnia wyjściowy moment obrotowy, jednocześnie proporcjonalnie zmniejszając liczbę obrotów na minutę (RPM). Uzyskana moc jest wyjątkowo stabilna.
Musimy jednak przeprowadzić realistyczną kontrolę efektywności. Systemy te zapewniają wysoką wydajność. Rutynowo osiągają sprawność od 95% do 98% na stopień przekładni. Ale mechanika fizyczna wprowadza pewien haczyk. Progresywne działanie ślizgowe wytwarza naturalne tarcie ślizgowe. Tarcie to generuje znaczną ilość ciepła podczas ciągłej pracy. Wytwarzanie ciepła ma bezpośredni wpływ na parametry cieplne urządzenia. Operatorzy muszą uwzględnić ograniczenia termiczne, aby zapobiec nieoczekiwanym awariom.
Zalety a kompromisy (zrównoważona ocena)
Wybór odpowiedniej jednostki napędowej wymaga obiektywnej analizy. Należy zrównoważyć wyraźne korzyści operacyjne z niezbędnymi koncesjami inżynieryjnymi.
Zalety operacyjne
Kątowa geometria zębów zapewnia kilka głównych korzyści operacyjnych. Po pierwsze, maksymalizuje ładowność. Ponieważ wiele zębów jednocześnie przenosi obciążenie, naprężenia rozkładają się równomiernie. Taki podział obciążenia umożliwia przenoszenie znacznie wyższego momentu obrotowego. Tę moc można osiągnąć w bardzo kompaktowych rozmiarach. Inżynierowie instalacji bardzo cenią tę efektywność przestrzenną.
Następnie musimy rozważyć redukcję hałasu. Stopniowe zaangażowanie znacznie obniża moc decybeli. Przekładnie proste piszczą głośno pod dużym obciążeniem. Przekładnie śrubowe działają z płynnym, stłumionym szumem. Redukcja ta okazuje się kluczowa dla zakładów stosujących rygorystyczne limity hałasu OSHA. Lokalne normy dotyczące zgodności z przepisami w zakresie hałasu w coraz większym stopniu narzucają wybór sprzętu. Cichszy silnik chroni słuch pracownika i zapobiega karom regulacyjnym.
Wreszcie, konstrukcja zapewnia wyjątkową trwałość. Płynniejsze zazębienie zębów zmniejsza obciążenie dynamiczne. Minimalizuje ostre wstrząsy przenoszone przez zęby przekładni. Mniejsze wstrząsy oznaczają mniejsze zmęczenie metalu. Przekłada się to bezpośrednio na mniejsze zużycie i dłuższą żywotność.
Inżynierskie kompromisy i założenia
Każda przewaga mechaniczna wymaga kompromisu. Musimy w przejrzysty sposób zająć się podstawową wadą tej technologii. Kąt linii śrubowej wprowadza osiowe siły ciągu. Gdy ustawione pod kątem zęby naciskają na siebie, wytwarzają siłę obciążenia bocznego. Siła ta próbuje rozsunąć koła zębate osiowo wzdłuż wału.
Pokonanie tego ciągu wymaga wytrzymałych łożysk. Standardowe łożyska kulkowe nie wytrzymują dużych obciążeń bocznych. Inżynierowie muszą zintegrować w obudowie wytrzymałe łożyska wzdłużne lub łożyska stożkowe. Te specjalistyczne łożyska skutecznie absorbują siły osiowe. Zwiększają jednak wagę, złożoność i początkowy koszt silnika.
Dodatkowo systemy te wykazują ścisłą zależność od smarowania. Tarcie ślizgowe pomiędzy zębami przekładni wymaga szczególnej ochrony płynu. Standardowe oleje maszynowe szybko się psują. Należy stosować oleje przekładniowe o dużej lepkości. Te smary zawierają dodatki odporne na ekstremalne ciśnienia (EP). Zapobiegają zadrapaniom metalu o metal i zarządzają ciepłem wytwarzanym przez ruch ślizgowy.
Tabela 1: Tabela porównawcza układów mechanicznych układu napędowego
Funkcja
Systemy przekładni czołowych
Systemy przekładni śrubowych
Zaangażowanie zębów
Nagły kontakt całą twarzą
Stopniowy, ślizgowy kontakt
Poziom hałasu
Wysoki (jęczenie/brzęczenie)
Niski (płynne buczenie)
Dystrybucja obciążenia
Pojedynczy ząb wytrzymuje pełne obciążenie
Wiele zębów dzieli obciążenie
Osiowa siła ciągu
Minimalne lub żadne
Wysoka (wymaga łożysk oporowych)
Koszt produkcji
Niżej
Wyższy
Gdzie sprawdzają się silniki z przekładnią walcową (przypadki zastosowań branżowych)
Określone branże wymagają tej technologii w oparciu o konkretne wyniki biznesowe. Dlaczego główne sektory odmawiają stosowania alternatywnych rodzajów narzędzi połowowych? Odpowiedzi leżą w wymaganiach operacyjnych.
Motoryzacja i maszyny mobilne: Przekładnie samochodowe opierają się wyłącznie na przekładniach śrubowych. Kierowcy wymagają niezawodnego przenoszenia mocy przy bardzo zróżnicowanych prędkościach. Żądają także cichych kabin. Proste przekładnie powodowałyby nieznośny hałas w kabinie. Progresywna siatka zapewnia bezproblemowe przenoszenie mocy przy niskim poziomie hałasu.
Transport materiałów i przenośniki: W kopalniach i centrach dystrybucyjnych wykorzystywane są masywne przenośniki. Pasy te wytrzymują ciągłe, duże obciążenia udarowe. Nagłe zmiany ciężaru niszczą słabsze przekładnie. A Silnik z przekładnią walcową gładko absorbuje te obciążenia udarowe. Zapobiega katastrofalnemu zmęczeniu strukturalnemu układu napędowego.
Wytłaczarki i mieszalniki: Zakłady chemiczne i producenci tworzyw sztucznych obsługują masywne wytłaczarki. Maszyny te wymagają stałego obrotu o wysokim momencie obrotowym, przepychającego grube materiały. Jeśli wytłaczarka się zablokuje, produkcja zostanie zatrzymana. Przestoje w tych sektorach kosztują tysiące dolarów za godzinę. Właściwa nośność przekładni kątowych zapewnia nieprzerwane wytłaczanie.
Realia wdrożenia: ryzyko utrzymania i przyjęcia
Zakup sprzętu z najwyższej półki nie gwarantuje sukcesu. Niewłaściwy montaż i zła konserwacja zniszczą nawet najlepsze skrzynie biegów. Musisz zarządzać kilkoma krytycznymi realiami wdrożenia.
Podstawowym ryzykiem związanym z instalacją pozostaje krytyczność osiowania. Technicy muszą idealnie dopasować wał silnika do napędzanego obciążenia. Niewspółosiowość podczas instalacji powoduje chaotyczne wzorce naprężeń. W nieprzewidywalny sposób wzmacnia istniejące osiowe siły ciągu. Niekontrolowany ciąg prowadzi bezpośrednio do szybkiej awarii łożyska. Może zniszczyć zupełnie nowy zespół łożyska w ciągu kilku tygodni. Podczas uruchamiania należy zawsze używać laserowych narzędzi do ustawiania osiowania.
Zarządzanie temperaturą decyduje o długoterminowym przetrwaniu. Tarcie ślizgowe wytwarza ciągłe ciepło. Należy ściśle monitorować temperaturę roboczą. Jest to szczególnie istotne w zastosowaniach wymagających pracy ciągłej. Wysokie ciepło otoczenia w miesiącach letnich pogłębia problem. Jeśli olej przekładniowy przekroczy swoją granicę termiczną, ulega szybkiej degradacji. Traci lepkość i przestaje chronić metal. Podczas rutynowych inspekcji należy korzystać z termografii w podczerwieni, aby wcześnie wykryć skoki ciepła.
Ścisłe protokoły smarowania nie podlegają negocjacjom. Należy ustalić realistyczne oczekiwania dotyczące okresów konserwacji. Ignorowanie zmian oleju w tych specyficznych układach jest katastrofalne. Prowadzi to do przyspieszonego zużycia znacznie szybciej niż w konstrukcjach o mniejszym tarciu. Postępuj zgodnie ze sztywnym protokołem:
Wstępny spust oleju podczas docierania: Spuść i wymień fabryczny olej po pierwszych 500 godzinach pracy, aby usunąć cząstki powstałe podczas produkcji.
Rutynowe pobieranie próbek: Pobieraj próbki oleju co sześć miesięcy. Przeanalizuj je pod kątem mikroskopijnych płatków metalu.
Planowana wymiana: Wymieniaj syntetyczny olej przekładniowy co 5 000 do 10 000 godzin pracy, w zależności od poziomu zapylenia i temperatury w otoczeniu.
Weryfikacja lepkości: Upewnij się, że technicy uzupełniają olej wyłącznie dokładnie takim środkiem smarnym o wysokiej lepkości, przeznaczonym do pracy pod ekstremalnymi ciśnieniami (EP), określonym przez producenta.
Jak określić i skrócić listę odpowiedniego silnika z przekładnią walcową
Nie zgaduj przy doborze jednostki napędowej. Inżynierowie muszą zdefiniować jasne kryteria sukcesu. Poinstruuj swój zespół wewnętrzny, aby przed skontaktowaniem się z dostawcami dokładnie zmapował wszystkie wymagania. Niejasne żądanie prowadzi do słabej wydajności sprzętu.
Należy ocenić kilka kluczowych wymiarów zaopatrzenia. Najpierw oblicz dokładne wymagania dotyczące momentu obrotowego i obrotów. Określ zarówno ciągłe obciążenie robocze, jak i szczytowe obciążenie początkowe. Silnik musi wytrzymać absolutnie najwyższy skok momentu obrotowego bez przeciągnięcia.
Następnie oceń współczynnik usług (SF). Współczynnik obsługi pełni rolę marginesu bezpieczeństwa. Uwzględnia obciążenie udarowe i cykl pracy aplikacji. Standardy branżowe ustalone przez organizacje takie jak AGMA dyktują te obliczenia. Do płynnej, 8-godzinnej codziennej jazdy może wystarczyć 1,0 SF. Jednakże w przypadku kruszarki do skał działającej 24 godziny na dobę, 7 dni w tygodniu, należy określić SF 1,5+. Dzięki temu urządzenie przetrwa silny wstrząs bez obcinania zębów.
Na koniec należy wziąć pod uwagę ograniczenia dotyczące montażu i zajmowanej powierzchni. Przeanalizuj dostępną obwiednię przestrzenną na hali produkcyjnej. Czy potrzebujesz konfiguracji inline, w której silnik i wał wyjściowy znajdują się na tej samej osi? A może potrzebujesz konfiguracji wału równoległego, aby zmieścić się w węższej przestrzeni poziomej?
Twój następny krok jest jasny. Doradź swojemu zespołowi, aby przygotował obszerny arkusz specyfikacji. Dokumentuj warunki pracy otoczenia, cykle pracy i ograniczenia przestrzenne. Przedstaw ten ustandaryzowany dokument wielu dostawcom. Dzięki temu oferty wszystkich dostawców są dokładne, konkurencyjne i naprawdę porównywalne.
Wniosek
Dobrze określony Silnik z przekładnią walcową stanowi strategiczną inwestycję w niezawodność obiektu. Gwarantuje ciszę pracy i płynne dostarczanie mocy, pod warunkiem, że odpowiednio zaprojektujesz siłę osiową. Rozumiejąc realia mechaniczne, można uniknąć typowych pułapek instalacyjnych i awarii konserwacji.
Ostateczny werdykt pozostaje jasny. Technologia ta najlepiej nadaje się do pracy ciągłej z wysokim momentem obrotowym. Początkowy koszt specjalistycznych łożysk wzdłużnych i syntetycznych smarów można łatwo uzasadnić ogromną długoterminową trwałością. Utrzymuje działanie krytycznych linii produkcyjnych bez nieoczekiwanych przerw.
Nie pozostawiaj wyboru następnego układu napędowego przypadkowi. Skontaktuj się z naszym zespołem inżynierów już dziś, aby uzyskać kompleksową recenzję aplikacji. Możesz także pobrać nasz kompletny przewodnik po rozmiarach i specyfikacjach, aby mieć pewność, że następna instalacja doskonale spełni wszystkie wymagania operacyjne.
Często zadawane pytania
P: Jaka jest wydajność motoreduktora walcowego?
Odp.: Są to bardzo wydajne systemy. Zwykle osiągają sprawność od 95% do 98% na stopień przekładni. Utrzymanie tej sprawności zależy jednak wyłącznie od prawidłowego smarowania i pracy w ramach projektowanych parametrów obciążenia. Przeciążanie silnika lub stosowanie zdegradowanego oleju zwiększa tarcie ślizgowe, co obniża ogólną wydajność i generuje nadmierne ciepło.
P: Czy silnik z przekładnią walcową może pracować na biegu wstecznym?
Odp.: Tak, mogą skutecznie działać w odwrotnej kolejności. Zęby przekładni zazębiają się identycznie w obu kierunkach obrotu. Jednakże bieg wsteczny zmienia kierunek osiowych sił ciągu. Przed częstym cofaniem silnika należy upewnić się, że wewnętrzne łożyska oporowe są specjalnie skonfigurowane do przenoszenia dwukierunkowych obciążeń osiowych.
P: W jaki sposób silnik z przekładnią walcową wypada w porównaniu z silnikiem z przekładnią ślimakową?
Odp.: Napędy śrubowe oferują znacznie wyższą wydajność i pracują znacznie chłodniej przy dużych, ciągłych obciążeniach. Przenoszą większą moc silnika bezpośrednio do aplikacji. Przekładnie ślimakowe wytwarzają znacznie większe tarcie i ciepło. Jednakże przekładnie ślimakowe oferują ekstremalną zwartość pod kątem prostym i unikalne funkcje samoblokujące, zapobiegając cofaniu się podczas podnoszenia.