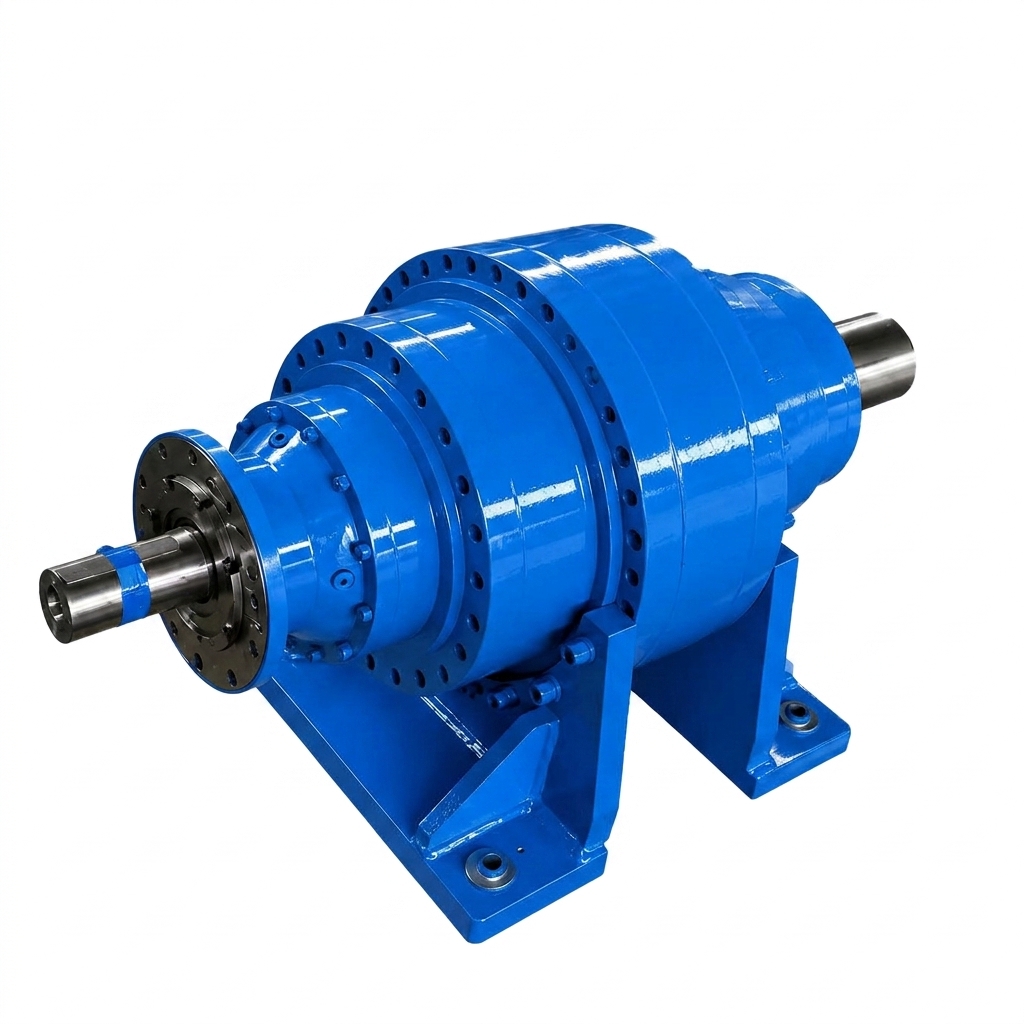
Прецизна контрола покрета диктира квалитет производа и безбедност руковаоца на поду фабрике. Када механички зазори пређу пројектоване границе, цео погонски систем деградира. Видећете овај манифест као грешке у позиционирању, убрзано хабање компоненти и изненадни непланирани застоји. Ови механички кварови директно утичу на приносе производње и троше буџете за одржавање.
Решавање ових неефикасности захтева превазилажење симптома. Тимови за одржавање морају да идентификују механичке узроке губитка кретања, процене толеранције система и одреде исправне корективне мере. Одлука да ли да поправите, поново одредите или замените погонску јединицу зависи од детаљне анализе хабања зупчаника, стабилности лежаја и захтева примене. Разумевање физичких механизама иза изгубљеног кретања је први корак ка враћању прецизности система.
Основни ниво зазора планетарног мењача је механички неопходан за прилагођавање топлотног ширења и филма за подмазивање; нулта реакција је теоријско стање које уводи озбиљне компромисе са трењем.
Чак и добро изграђени системи ће доживети природно дуготрајно хабање; међутим, брзи пораст зазора указује на основне проблеме као што су неусклађеност отвора кућишта или квар подмазивања.
Процена зазора захтева мерење изгубљеног кретања у лучним минутама и повезивање са секундарним симптомима као што су повећана бука и вибрације планетарног мењача.
Избор замене захтева проверу произвођача планетарних мењача на основу њихових толеранција обраде, оцена оптерећења и инжењерске подршке специфичне за примену.
Дефинисање зазора планетарног мењача у индустријским применама
Механички зазор се односи на физички размак или зрачност између спојних зубаца зупчаника. У планетарном систему, овај размак постоји преко три примарна интерфејса. Прво, централни сунчани зупчаник мора да се споји са више планетарних зупчаника истовремено. Друго, ти планетарни зупчаници морају се спојити са стационарним унутрашњим прстенастим зупчаником. Коначно, склоп носача уводи сопствене механичке везе. Кумулативни зазор преко свих ових покретних контактних тачака одређује укупно изгубљено кретање уочено на излазном вратилу. Зазор планетарног мењача је укупни ротациони померај излазног вратила када је улазно вратило закључано и примењен обртни момент.
Минимална оперативна дозвола је апсолутно неопходна за функционалност. Зупчаници се не могу чврсто спојити без везивања. Зазор обезбеђује неопходан физички простор за хидродинамичко подмазивање. Уље мора да формира заштитни филм између металних површина како би се спречило заваривање трењем и хабање. Континуирани рад генерише топлоту, узрокујући ширење металних компоненти. Без одговарајућег зазора, термичка експанзија би проузроковала да се зупци зупчаника заглаве један о други, што би довело до тренутног катастрофалног квара.
Инжењери квантификују зазор у лучним минутама (лучним минутама), где је један лучни минут једнак шездесетом степену. Ми меримо статички зазор под одређеним тестним оптерећењем док јединица мирује. Динамички зазор се јавља током рада и на њега утичу брзина, оптерећење и вискозитет подмазивања. Разумевање разлике између статичких мерења и динамичких перформанси диктира достижну прецизност система на излазном вратилу.
Меасуремент Типе
Тестинг Цондитион
Случај примарне употребе
Потребни су типични алати
Статиц Бацкласх
Улаз закључан, обртни момент примењен на излаз
Основна фабричка испитивања, рутинске ревизије одржавања
Индикатор бројчаника, момент кључ, уређај за закључавање
Динамиц Бацкласх
Јединица ради под номиналним оптерећењем и брзином
Разликовање између природног дуготрајног хабања и прераног квара диктира ваш приступ решавању проблема. Добро изграђени системи доживљавају постепени губитак материјала током хиљада радних сати. Ово очекивано хабање полако повећава размак између зуба. Превремени квар укључује брзу деградацију узроковану неусклађеношћу апликација, великим преоптерећењем или злоупотребом животне средине. Када се зупчаници деградирају брже од њиховог номиналног века трајања, морате гледати даље од нормалног трења.
Површински замор изазива већину повећања клиренса у тешкој индустрији. Континуирани рад високог циклуса излаже бокове зупчаника огромном локализованом притиску. Временом, ово понављано смицање испод површине доводи до микро-пукотина. Ове пукотине се шире на површину, узрокујући удубљење и ломљење. Како се материјал љушти од бокова зупчаника, физички јаз између спојних зуба се шири. Овај материјал који недостаје директно се претвара у мерљиво изгубљено кретање. Ово ћете често видети у непрекидним апликацијама као што су рударски транспортери где оптерећење никада не пада на нулу.
Абразивно хабање значајно убрзава овај процес. Када контаминација честицама уђе у мазиво, делује као једињење за млевење. Силикатна прашина, металне струготине од почетног проваљивања или деградирани материјали заптивки циркулишу кроз зупчасту мрежу. Ове честице издубљују површине од каљеног челика. Одржавање строгих стандарда чистоће течности је једини начин да се заустави хабање абразива пре него што трајно промени геометрију зупчаника.
Деградација лежајева и неусклађеност осовине
Лежајеви одржавају прецизан просторни однос између зупчаника. Губитак предоптерећења на конусним ваљкастим лежајевима омогућава померање вратила. Неадекватно почетно предоптерећење или опште хабање лежаја доводи до аксијалног и радијалног померања. Када се осовина скрене под оптерећењем, зупчаници се више не спајају на свом оптималном средишњем растојању. Ово неусклађеност мења образац контакта, пребацујући оптерећење на ивице зубаца зупчаника уместо да га равномерно распоређује по ширини лица.
Ово ствара деструктивни циклични однос. Хабање лежајева узрокује неусклађеност осовине. Резултирајућа неусклађеност узрокује неравномерно закачење зупчаника и локализоване скокове напрезања. Ови шиљци напрезања стварају абнормалне радијалне силе, које додатно убрзавају смањење животни век лежаја мењача . Како лежајеви настављају да деградирају, зазор вратила се повећава, манифестујући се директно као прекомерни зазор на излазу. Стандардни прорачуни трајања лежаја Л10 често не узимају у обзир озбиљан утицај овог неусклађености.
Ударно оптерећење у планетарним редукторима високог обртног момента
Индустријске апликације често излажу погонске системе тешким динамичким силама. Изненадна заустављања, механички застоји или случајеви наглог кочења стварају огромне скокове обртног момента. Када је а Планетарни редуктор са високим обртним моментом апсорбује ове ударе, зупци зупчаника издржавају силе које далеко превазилазе њихове номиналне вредности. Ово преоптерећење обртног момента може изазвати пластичну деформацију, трајно савијајући зубе зупчаника. У ломљивијим легурама изазива микро-ломове који на крају доводе до ломљења зуба.
Неусклађеност радног циклуса је уобичајен инжењерски превид. Примена мењача који је стриктно оцењен за равномерно, континуирано оптерећење у примену коју карактеришу велика ударна оптерећења гарантује превремени квар. Опрема као што су индустријске дробилице са два осовина, дробилице камења и убацивачи за тешке услове захтевају високе факторе сервисирања. Неуспех у обрачуну ових динамичких множитеља оптерећења доводи до брзог деформисања зупчаника и наглог, озбиљног повећања зазора.
Неадекватно подмазивање и термичка дисторзија
Подмазивање је примарна заштита од механичког хабања. До слома вискозитета долази када се користи погрешна класа уља или када радне температуре прелазе термичке границе течности. Ако користите уље ИСО ВГ 150 када температура околине захтева ИСО ВГ 320, уљни филм се разређује, не успевајући да одвоји зупце зупчаника. Ово доводи до граничних услова подмазивања и директног контакта метал-метал. Настало трење брзо истроши бокове зупчаника, повећавајући зазор између њих.
Екстремне радне температуре такође изазивају промене физичких димензија. Неслагања у термичком ширењу настају када се унутрашњи зупчаници загревају брже од спољашњег кућишта од ливеног гвожђа. Диференцијално проширење мења израчунату геометрију мреже. Ако се зупчаници шире док кућиште остаје релативно хладно, радни ход се мења. Поновљени термички циклуси могу изазвати трајну димензионалну дисторзију, трајно повећавајући зазор основне линије.
Толеранције у производњи и неправилна монтажа
Нису сви мењачи произведени по истим стандардима. Производни процеси нижег нивоа резултирају недоследном геометријом зупчаника. Одступања у обради у профилу зуба, нагибу и углом нагиба спречавају савршену синхронизацију. Када се зупчаници секу са лабавим толеранцијама, јединица има својствени, прекомерни зазор од првог дана. Прецизност захтева стриктно поштовање АГМА или ДИН класа квалитета током фаза хоббинга и брушења, верификованих координатним мерним машинама.
Неусклађеност отвора кућишта је још један критичан производни недостатак. Ако отвори који држе лежајеве носача планете нису савршено концентрични, зупчаници се не могу спојити на оптималном средишњем растојању. Ово уводи прекомерну игру пре него што јединица уђе у употребу. Слично томе, неправилна дебљина подлошка током монтаже или одржавања не успева да успостави исправну поставку зупчаника. Неправилно подметање оставља лежајеве превише лабавим, што одмах доводи до отклона осовине и неусклађености зупчаника.
Оперативни утицај повратне реакције на индустријске системе
Грешке у прецизности и позиционирању
У аутоматизованим индустријским процесима, механичко чишћење уништава тачност. Повратак се директно преводи у хистерезу у апликацијама на серво погон. Када контролни систем нареди мотору да се заустави, мотор се може тачно зауставити, али излазна осовина наставља да помера све док се не заузме простор зупчаника. Ово узрокује прекорачење или недовољну вредност у задацима аутоматизованог позиционирања. ЦНЦ обрадни центри, роботске руке и аутоматизована вођена возила не могу тачно да функционишу са високом хистерезом. ПИД контролне петље ће се стално борити да компензују ову механичку мртву траку.
Непрецизности оптерећења уназад отежавају овај проблем. Када се промени смер ротације, мотор мора да се окреће кроз празан зазор пре него што се излазна осовина заиста укључи. Ово кашњење нарушава синхронизацију вишеосних машина. Контролни систем претпоставља да се оптерећење креће, али физички излаз остаје непокретан током тог кратког ротационог прозора. Ово доводи до каскадних грешака у позиционирању широм производне линије.
Вибрације и бука планетарног мењача
Механичка игра ствара акустичне аномалије. Прекомерни зазор омогућава да се зупци зупчаника раздвоје и затим ударе један о други током преокрета оптерећења или флуктуација брзине. Овај ефекат ударања ствара различите бука планетарног мењача . Руковаоци често примећују звук звецкања или звецкања који се погоршава током успоравања. Овај акустични потпис је примарни дијагностички индикатор озбиљног унутрашњег хабања и може се пратити коришћењем анализе брзе Фуријеове трансформације.
Ово физичко ударање генерише високофреквентне вибрације. Резонанција и хармоници се шире кроз шасију машине. Ова вибрација може да омета осетљиве оптичке сензоре, ћелије за оптерећење или суседну прецизну опрему. Продужено излагање овим хармонијским фреквенцијама олабављује монтажне завртње, оштећује структурне заварене спојеве и убрзава деградацију спојених спојница и вратила мотора.
Убрзани квар компоненте
Повратак није статично стање; убрзава сопствено напредовање. Динамичко оптерећење изазвано ефектом ударања експоненцијално повећава напрезање на зупцима зупчаника. Уместо глатког преноса снаге, зупчаници доживљавају поновљена ударна оптерећења. Ови ударни таласи путују кроз носач планете и директно у лежајеве. Ако се не адресира, ово динамичко преоптерећење доводи до катастрофалног квара, што често доводи до блокирања ротора или срезаног излазног вратила.
Стратешко ублажавање: поправка, реконструкција или замена?
Процена застоја система у односу на капиталне издатке
Када повратна реакција пређе прихватљиве границе, менаџери постројења морају донети финансијску и оперативну одлуку. Од суштинског је значаја израчунавање трошкова текућег одржавања, честих поновних калибрација и изгубљене прецизности. Упоредите ове понављајуће губитке са почетним капиталним издацима новог индустријски планетарни мењач . Често скривени трошкови расходованих производа и непланирани застоји далеко превазилазе цену заменске погонске јединице.
Изводљивост обнове зависи од степена оштећења. Замена лежајева и поновно постављање подметача на кућиште могу исправити зазор који је узрокован искључиво хабањем лежаја. Међутим, постоје практична ограничења. Ако су зуби зупчаника претрпели трајни губитак материјала услед удубљења или абразивног хабања, замена лежајева неће вратити прецизност. Стално хабање зупчаника захтева потпуну замену јединице како би се гарантовао поуздан рад.
Избор замене захтева усклађивање механичких спецификација са апликацијом. Толеранције специфичне за примену диктирају потребну класу прецизности. Одређивање ултра-ниског зазора за стандардни транспортер је непотребан трошак. Супротно томе, уградња јединице стандардног зазора у роботски зглоб ће изазвати тренутни оперативни неуспех. Инжењери морају да мапирају прихватљиве нивое заостајања за одређени задатак.
При одређивању прецизних мењача постоје компромиси у дизајну. Ултра мали зазор захтева чвршће мреже и високо преднапрегнуте лежајеве. Ово повећава унутрашње трење, смањује укупну механичку ефикасност и генерише знатно више топлоте. Инжењери морају да уравнотеже потребу за прецизношћу са захтевима управљања топлотом и ограничењима улазне снаге.
Индустријска примена
Прихватљив повратни удар (арцмин)
Примарни оперативни захтев
Типична конфигурација мењача
Роботика и ЦНЦ обрада
< 3 арцмин
Тачно позиционирање, нулта хистереза
Високопрецизни серво планетарни
Машине за паковање и штампање
3 - 7 арцмин
Синхронизација велике брзине
Стандардни прецизни серво планетарни
Руковање материјалом и транспортери
10 - 15 арцмин
Континуирано преношење тешког оптерећења
Индустријски планетар за тешке услове рада
Сецкалице и дробилице
15+ арцмин
Апсорпција ударног оптерећења, велики обртни момент
Ојачани планетар за тешке услове рада
Провера произвођача планетарног мењача
Поузданост погонске јединице у великој мери зависи од инжењерских стандарда продавца. Димензије евалуације треба да укључују интерне могућности обраде, избор материјала и документацију о контроли квалитета. Затражите фабричка тестирања података са посебним детаљима о статичким мерењима зазора. Реномирани продавац ће обезбедити транспарентну документацију која доказује да њихове јединице испуњавају наведене класе прецизности пре испоруке.
Могућности прилагођавања су подједнако важне. Партнерство са специјализованим Произвођач планетарног мењача обезбеђује да је јединица прилагођена вашем окружењу. Произвођач би требало да буде способан да модификује конфигурације лежајева како би издржао специфична радијална оптерећења. Они морају понудити побољшане заптивке за подмазивање за прашњава окружења и прилагођене дизајне кућишта како би се уклопили у постојеће отиске машине без потребе за опсежним накнадним уградњом.
Да бисте исправно проверили добављача, следите ове кораке за процену:
Затражите документоване АГМА или ДИН сертификате класе квалитета за њихове процесе сечења зупчаника.
Прегледајте њихове стандардне фабричке протоколе за тестирање прихватљивости за мерење статичког зазора.
Проверите њихову способност да обезбеде прилагођене улазне прирубнице и конфигурације излазног вратила.
Процените њихову инжењерску подршку за израчунавање фактора услуге специфичних за апликацију.
Потврдите доступност локалних резервних делова и техничара на терену.
Ризици имплементације и реалност одржавања
Инсталација новог мењача уводи сопствени скуп ризика. Неусклађеност инсталације је примарни узрок вештачког зазора. Неправилна монтажа мотора, неправилна конфигурација спојнице или неравне основне плоче изазивају спољна напрезања при монтажи. Ови напони физички искривљују кућиште мењача. Када се кућиште окреће, унутрашња мрежа зупчаника је угрожена, што одмах доводи до проблема са зазором и убрзава хабање.
Праћење стања је најефикаснији начин управљања механичким хабањем током времена. Спроведите реалан план превентивног одржавања. Рутинска анализа уља је обавезна. Тестирање мазива на хабајуће метале од гвожђа, хрома и бакра даје рано упозорење о деградацији зупчаника и лежајева. Комбинујте анализу течности са редовним праћењем вибрација и периодичним статичким проверама зазора помоћу индикатора. Рано откривање деградације омогућава планирану замену лежаја пре него што дође до трајног оштећења зупчаника.
Ефикасно праћење стања ослања се на неколико пракси на терену:
Извлачење узорака уља из зоне активног хабања, а не само чепа за испуштање.
Коришћење алата за ласерско поравнање током иницијалне инсталације како би се елиминисали услови меког стопала.
Снимање основних вибрација одмах након пуштања у рад нове јединице.
Праћење мерења зазора сваке године да би се установио предвидљив тренд хабања.
Закључак
Прегледајте своје тренутне погонске системе мерењем статичког изгубљеног кретања са закључаном улазном осовином и индикатором прецизног бирања.
Прегледајте профиле оптерећења ваше машине како бисте били сигурни да тренутни фактор рада мењача адекватно узима у обзир оперативна ударна оптерећења.
Спроведите рутинску анализу уља да бисте открили абразивне метале који се хабају пре него што трајно промене геометрију зуба зупчаника.
Консултујте се са специјализованим произвођачем да процените да ли ваша апликација захтева прецизну накнадну уградњу или замену за тешке услове.
ФАК
П: Који је прихватљив ниво зазора у индустријском планетарном мењачу?
О: Прихватљиви нивои у потпуности зависе од апликације. Задаци високе прецизности као што су роботика и ЦНЦ обрада захтевају 1 до 5 лучних минута зазора. Стандардне апликације за пренос снаге, као што су тешки транспортери или мешалице, обично раде ефикасно са 10 до 15 лучних минута. Увек консултујте спецификације произвођача за вашу конкретну машину.
П: Можете ли подесити или смањити зазор у постојећем планетарном мењачу?
О: Понекад се предоптерећење лежаја може подесити преко подметача да би се затегнуо ход осовине. Међутим, зазор узрокован трајним хабањем зубаца зупчаника или неусклађеношћу отвора кућишта не може се поништити. Када бокови зупчаника изгубе материјал, не можете подесити зазор. Морате заменити зупчанике или целу јединицу.
П: Како температура утиче на зазор планетарног мењача?
О: Термичко ширење унутрашњих металних компоненти може привремено да смањи зазоре како се зупчаници загревају и шире. Међутим, екстремна топлота деградира филм за подмазивање, што доводи до контакта метал-метал. Ово трење изазива озбиљно дуготрајно хабање, које трајно повећава зазор када се јединица охлади.
П: Да ли је нулти зазор могућ у планетарном мењачу?
О: Прави нулти зазор је механички немогућ у стандардним планетарним дизајном због строге потребе за хидродинамичким подмазивањем и простором за термичку експанзију. Док специјализовани дизајни могу постићи скоро нулте нивое испод 1 лучне минуте, они уводе значајно трење и топлоту.
П: Како мерите зазор у планетарном мењачу?
О: Чврсто закључајте улазну осовину тако да не може да се окреће. Примените одређени, лаган обртни момент на излазну осовину у оба смера. Измерите укупни ротациони померај на одређеном радијусу на излазном вратилу помоћу прецизног индикатора. Претворите ово линеарно мерење у лучне минуте.
П: Да ли планетарни преносник са високим обртним моментом инхерентно има више зазора?
О: Капацитет обртног момента и зазор су независни параметри дизајна. Јединица са високим обртним моментом сама по себи нема више зазора. Међутим, јединице високог обртног момента које су подвргнуте тешким индустријским ударним оптерећењима су подложније брзом механичком хабању и пластичној деформацији која временом повећава зазор.